- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик


Corpo pompa in pressofusione
Xiamen Hongyu Intelligent Technology Co., Ltd. è in grado di completare la progettazione degli stampi, la lavorazione e la consegna dei corpi delle pompe. Il corpo della pompa in pressofusione, come componente per il trasporto di apparecchiature per fluidi sui veicoli, dispone di speciali misure di controllo del processo per perdite di vibrazioni e rischi medi di corrosione. Facendo affidamento sull'attrezzatura di lavorazione completa all'interno della fabbrica, è possibile eseguire lavorazioni personalizzate sulla base di disegni o campioni fisici. Puoi inviare una email per richiedere campioni e il materiale tecnico completo.
Invia richiesta
Descrizione del prodotto
Xiamen Hongyu Intelligent Technology Co., Ltd. è specializzata nella lavorazione e produzione di corpi pompa fluidi pressofusi. Il corpo della pompa pressofuso è il componente portante di base del gruppo pompa, responsabile della deviazione del mezzo e del posizionamento del gruppo dei componenti. Copriamo completamente tutti i processi, dallo sviluppo dello stampo all'ispezione del prodotto finito, e possiamo adattarci a varie condizioni di assemblaggio delle apparecchiature montate su veicoli.
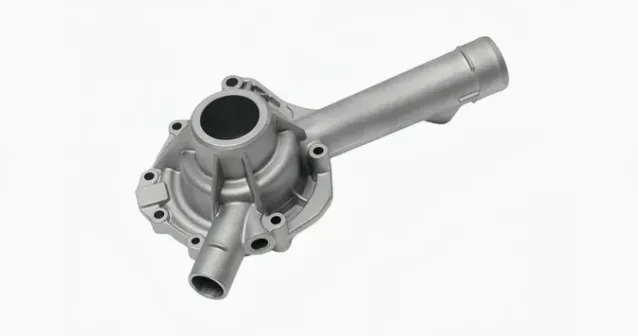
Spiegazione di base del prodotto
Il corpo della pompa in metallo funge da base esterna della pompa del fluido, con canali di flusso formati internamente e posizioni di riferimento di montaggio riservate, utilizzate per accogliere componenti interni come giranti e guarnizioni, ottenendo l'isolamento fisico tra l'ambiente esterno e il mezzo trasportato. Questo componente resiste continuamente alla pressione interna del mezzo e ai carichi di vibrazioni alternate portate dal funzionamento del veicolo. Le dimensioni e la precisione di posizionamento del componente determinano direttamente la stabilità operativa complessiva del gruppo pompa. Può essere adattato alle pompe del fluido di raffreddamento, alle pompe di erogazione del carburante e ad altre apparecchiature per fluidi.
Prestazioni principali del prodotto
1. Prestazioni antivibranti strutturali
Durante la fase iniziale della progettazione strutturale, il produttore del corpo della pompa ottimizza l'area di transizione dello spessore della parete del guscio per eliminare i punti di concentrazione delle sollecitazioni. Il guscio può superare il test di affidabilità delle vibrazioni continue ad alta frequenza e, dopo il test, non si verificano crepe o perdite medie. La superficie di riferimento di installazione del guscio è rigorosamente controllata per la precisione del piano per garantire la coassialità dei componenti interni e ridurre l'usura anomala durante il funzionamento a lungo termine. In condizioni di vibrazioni elevate, la disposizione dei rinforzi del guscio può essere ulteriormente rafforzata regolando la disposizione delle nervature del guscio.
2. Prestazioni del processo di formazione
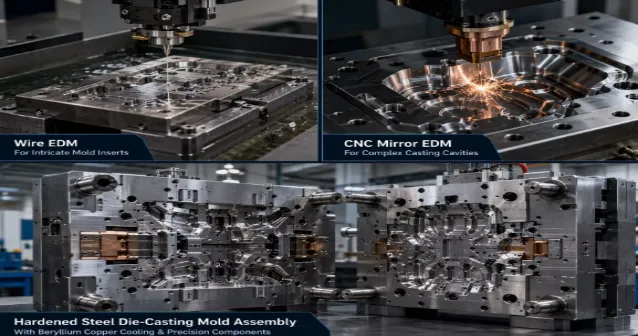
La pressofusione dell'alluminio può ottenere uno stampaggio integrato di complesse cavità interne, eliminando la struttura di saldatura dell'assemblaggio del guscio. Il processo di pressofusione può ridurre la probabilità di fori d'aria interni nel pezzo grezzo, evitando rischi di perdite in condizioni di cuscinetti ad alta pressione. Al pezzo grezzo di pressofusione viene riservata una ragionevole tolleranza di lavorazione e il successivo CNC esegue solo una lavorazione fine sulla superficie di tenuta e sui fori di installazione, riducendo il tempo di lavorazione complessivo. I canali di flusso complessi non devono essere divisi in più parti per l'assemblaggio, evitando così tolleranze cumulative causate dall'assemblaggio di più componenti e, rispetto ai gusci saldati, possono anche ridurre il rischio di guasti alla saldatura.
3. Ispezione del processo standardizzato
Il produttore di pressofusione imposta nodi di ispezione fissi per ciascun processo. Una volta completato il pezzo grezzo, viene effettuato il primo controllo a grandezza naturale del pezzo; i prodotti semilavorati vengono condotti ispezioni a campione di tenuta all'aria basate su lotti; tutti i prodotti finiti vengono completati con test di pressione al 100% prima della spedizione. Ogni lotto conserva i dati del test originale con i numeri di lotto che puoi rivedere. Tutte le apparecchiature di misurazione del rilevamento sono soggette a calibrazione regolare per garantire il risultato oggettivo ed efficace dei risultati del rilevamento.
4.Riferimento per la selezione delle condizioni operative
Il corpo della pompa dell'automobile può adattarsi all'ambiente di lavoro con frequenti sbalzi di temperatura durante il funzionamento del veicolo. Il guscio può essere trattato con passivazione o spruzzatura anticorrosione, soddisfacendo i requisiti di resistenza alla corrosione esterna. Il substrato in lega di alluminio ha un limite di utilizzo medio. Se il vostro progetto prevede mezzi di trasporto speciali con forte corrosione, informateci in anticipo e condurremo una valutazione delle soluzioni alternative per il materiale e il trattamento superficiale.
Elenco dei parametri tecnici
| Progetto | Descrizione dei parametri |
| Nome del prodotto | Corpo pompa in pressofusione |
| Processo di stampaggio | Pressofusione ad alta pressione, lavorazione di precisione CNC, trattamento anticorrosivo superficiale |
| Materiali opzionali | ADC12, lega di alluminio A380, è supportata la personalizzazione del materiale |
| Temperatura applicabile | Da -40 ℃ a 130 ℃ |
| Indicatore di tenuta dell'aria | Nessuna perdita dopo aver mantenuto la pressione a 0,5 MPa per 40 secondi |
| Tolleranze critiche | Planarità della superficie di installazione 0,03 mm, tolleranza posizione foro ± 0,04 mm |
| Metodo di personalizzazione | Sono supportati disegni di progettazione, personalizzazione di campioni fisici e produzione di campioni |
Nota: la tabella sopra rappresenta i parametri di riferimento generali. Gli indicatori effettivi si baseranno sui documenti tecnici confermati da entrambe le parti; Le leghe di alluminio ADC12 e A380 non sono adatte per mezzi fortemente corrosivi. In condizioni di lavoro estreme può essere avviata una speciale valutazione del processo.
Scenario di caduta dell'alloggiamento della pompa montata su veicolo
Gli alloggiamenti delle pompe automobilistiche pressofusi sono utilizzati principalmente nei gruppi di raffreddamento dei veicoli e di erogazione del carburante, adatti per il raffreddamento delle pompe di circolazione del fluido e delle pompe del carburante a bassa pressione di autovetture e veicoli commerciali leggeri. Disponiamo di più lotti di progetti di esportazione di alloggi corrispondenti, con versioni complete di disegni archiviati e rapporti di test completi.
Consegna di campioni e imballaggi
La lavorazione del campione del corpo della pompa pressofusa è protetta dalla ruggine dopo la lavorazione. È isolato con schiuma e incapsulato in una scatola di cartone rigido per evitare danni alle superfici lavorate con precisione durante il trasporto. Il campione ha un ciclo di elaborazione fisso e i relativi costi del campione possono essere confermati tramite e-mail. Il campione è accompagnato da certificati dei materiali e documenti di prova di tenuta all'aria; per gli ordini in batch, la spedizione avverrà secondo il canale logistico da te specificato e contestualmente verrà trasferito il set completo dei buoni di spedizione.
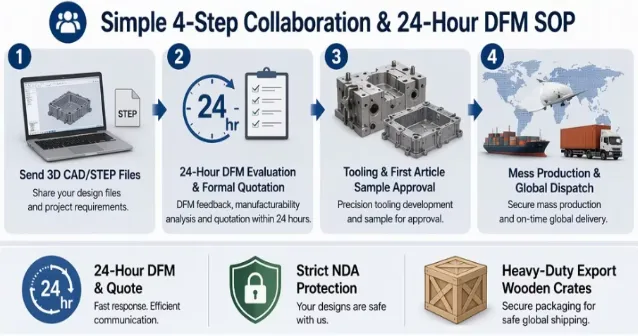
Processo di cooperazione su progetti personalizzati
1. Raccolta dei requisiti: ricevere i disegni e i campioni fisici da voi forniti, confermare le condizioni di lavoro, il mezzo di trasporto, le tolleranze e le informazioni sulla quantità stimata dell'ordine.
2. Valutazione del processo: gli ingegneri completano l'analisi del processo DFM e producono il documento di valutazione del processo e il preventivo di progetto entro 4 giorni lavorativi; la valutazione speciale per condizioni di lavoro estreme avrà un'adeguata estensione del ciclo.
3. Produzione dello stampo: dopo la conferma dello schema, avviare la lavorazione dello stampo. Il ciclo standard è di 22 giorni e l'avanzamento dei nodi di lavorazione dello stampo verrà aggiornato in modo sincrono.
4. Test e campionamento dei campioni: una volta completato lo stampo, condurre test sui campioni, produrre campioni T1 e completare la serie completa di test del progetto.
5. Consegna dei campioni: vengono inviati campioni qualificati, accompagnati da registrazioni complete dei test, a supporto della nuova ispezione da parte di istituzioni terze.
6. Regolazione dello schema: ricevere feedback dai test sui campioni ed eseguire la riparazione dello stampo e la regolazione dei parametri di processo secondo necessità.
7. Produzione di massa: dopo che il campione è stato confermato privo di errori, avviare la produzione di massa e sincronizzare regolarmente l'avanzamento della produzione.
8. Ispezione e consegna: una volta completati tutti i processi di rilevamento dei prodotti finiti, questi vengono imballati e spediti e verrà trasferito il corrispondente lotto di documenti tecnici.
Perchè sceglierci?
Abbiamo molti anni di esperienza pratica nella lavorazione dei corpi pompa in pressofusione. La nostra fabbrica è dotata di unità di pressofusione, centri di lavorazione CNC e un set completo di apparecchiature per test fisici e chimici. Il corpo della pompa in pressofusione, dallo sviluppo dello stampo all'ispezione del prodotto finito, viene tutto completato in fabbrica, senza esternalizzare i collegamenti di subappalto. Sfruttando l'esperienza accumulata in progetti simili in passato, siamo in grado di identificare potenziali rischi a livello strutturale e materiale nella fase iniziale del progetto, riducendo la necessità di ripetuti aggiustamenti. Ogni lotto di prodotti conserva rapporti completi sui materiali e registrazioni dei test di tenuta all'aria, facilitando la revisione e la tracciabilità del progetto. Il prodotto gode di una garanzia di 12 mesi. Per problemi causati da difetti del processo produttivo, sosterremo i costi di rilavorazione; i danni causati da errori di assemblaggio o da una scelta impropria del supporto non sono coperti dalla garanzia. Se hai intenzioni di progetto, puoi inviare un'e-mail. Possiamo organizzare campioni per te e collaborare per promuovere l'implementazione del progetto.
Domande frequenti
Di che tipo di pompa si tratta (acqua, olio, prodotti chimici, uso automobilistico)?
Questo alloggiamento pressofuso è progettato specificamente per applicazioni di pompe dell'olio per autoveicoli e non è adatto per liquidi chimici senza soluzioni di rivestimento aggiuntive.
Perché nella produzione di pompe si sceglie la pressofusione rispetto alla fusione in sabbia?
La pressofusione consente tolleranze dimensionali più precise, una migliore finitura superficiale e una consistenza stabile del lotto, con cicli di consegna più brevi, rendendola ideale per la produzione in serie di alloggiamenti compatti per pompe automobilistiche.
Come si prevengono difetti quali fori d'aria e perdite?
Ottimizziamo il sistema di colata, controlliamo i parametri di iniezione e utilizziamo la tecnologia di pressofusione sotto vuoto. Allo stesso tempo, verranno condotti severi test di pressione per eliminare il rischio di perdite.
Quali informazioni e formati di file devi fornire per ottenere un preventivo?
Fornisci file CAD 3D nei formati STEP, STP, IGS o X_T, nonché disegni 2D in formato PDF o DWG con tolleranze specifiche, finitura superficiale e requisiti dei materiali. Se non si dispone di un modello CAD, possono essere accettati anche campioni dettagliati o schizzi concettuali con dimensioni chiave.
È possibile fornire rapporti di prova e certificati dei materiali durante la spedizione?
I rapporti corrispondenti possono essere forniti su richiesta.
Come confezionate solitamente i prodotti?
Possiamo fornire l'imballaggio in base alle vostre esigenze. I prodotti con elevati requisiti estetici verranno imballati singolarmente in una scatola di plastica e infine spediti in una scatola di cartone o in una scatola di legno.
Categoria correlata
Pressofusione di alluminio
Pressofusione di lega di zinco
Pressofusione a camera fredda
Pressofusione a camera calda
Invia richiesta
Non esitate a dare la vostra richiesta nel modulo sottostante. Ti risponderemo entro 24 ore.
prodotti correlati