- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Casa
>
Prodotti > Pressofusione > Pressofusione di lega di zinco > Elica portante del cuscinetto in pressofusione


Elica portante del cuscinetto in pressofusione
Xiamen Hongyu Intelligent Technology Co.Ltd. si concentra su RD e produzione in serie di pressofusioni di precisione. Il suo prodotto principale, l'elica portante per cuscinetti pressofusi, è ampiamente applicato a droni, modelli di navi e piccole apparecchiature elettriche. Con la tecnologia integrata di pressofusione ad alta pressione, il prodotto presenta un'elevata resistenza strutturale e un equilibrio dinamico stabile. Supportiamo lo sviluppo personalizzato basato su disegni e forniamo documenti di ispezione completi per soddisfare le esigenze di supporto dei lotti dei produttori di apparecchiature elettriche nazionali ed esteri.
Invia richiesta
Descrizione del prodotto
Descrizione del prodotto
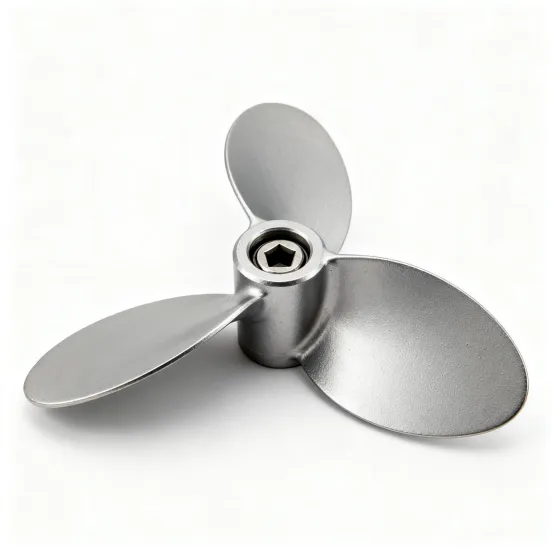
L'elica portante con cuscinetti pressofusi è il componente principale della propulsione nei piccoli sistemi di alimentazione. La sede di montaggio dei cuscinetti e la base dell'elica sono fuse integralmente in un pezzo grezzo tramite pressofusione ad alta pressione e rifinite tramite lavorazione meccanica di precisione, calibrazione del bilanciamento dinamico e trattamento superficiale. Rispetto alle strutture assemblate, l'elica portante del cuscinetto pressofusa integrata elimina il collegamento di giunzione tra il sedile e il corpo dell'elica, offre una maggiore coassialità di funzionamento ed è meno soggetta ad allentamento e spostamento dopo un uso a lungo termine. L'angolo della lama e le specifiche della sede dei cuscinetti possono essere regolati per soddisfare le diverse esigenze di potenza in uscita.
Caratteristiche prestazionali
1. Struttura integrata in pressofusione per una migliore stabilità di marcia
Le eliche portanti i cuscinetti resistono alla forza centrifuga continua e ai carichi alternati durante il funzionamento ad alta velocità. La coassialità strutturale influisce direttamente sull'efficienza della potenza erogata e sul rumore di funzionamento. La pressofusione integrata elimina l'accumulo di tolleranze dall'assemblaggio, riducendo i rischi di allentamento del sedile e di eccentricità dell'elica alla fonte. Formato in un unico colpo tramite pressofusione ad alta pressione, il prodotto ha una struttura interna densa e un equilibrio dinamico più stabile, adatto per il funzionamento a lungo termine in condizioni di alta velocità.
2. Opzioni di materiali con specifiche multiple per diversi scenari di alimentazione
Rispetto alle soluzioni tradizionali con elica divisa, la struttura integrata in pressofusione raggiunge un migliore equilibrio tra design leggero e resistenza strutturale. Il materiale bilancia elevata resistenza, leggerezza e resistenza alla corrosione, adattabile a droni, modelli di navi e piccole apparecchiature di navigazione. Supportiamo la personalizzazione della quantità di pale, dell'apertura di montaggio e delle dimensioni della sede dei cuscinetti e possiamo integrare scanalature di tenuta e nervature di rinforzo come richiesto per soddisfare le esigenze di assemblaggio e prestazioni di diverse apparecchiature.
3. Revisione pre-dinamica del bilancio per ridurre i costi di adeguamento della produzione di massa
Tutti gli schemi strutturali passano attraverso una valutazione ingegneristica preliminare per prevedere potenziali problemi come la deformazione della pressofusione, la deviazione dell'equilibrio dinamico e l'errore di coassialità della sede dei cuscinetti, riducendo i successivi costi di adeguamento della produzione di massa in fase di progettazione. L'elica portante del cuscinetto in pressofusione considera pienamente lo spazio di assemblaggio del sistema di alimentazione e i parametri operativi nella fase di progettazione iniziale. L'angolo della lama e la posizione di montaggio dei cuscinetti possono essere regolati in modo adattivo in base ai parametri completi della macchina del cliente.
Parametri del materiale Specifiche tecniche
| Progetto | Descrizione dei parametri |
| Nome del prodotto | Elica portante del cuscinetto in pressofusione |
| Processo di base | Pressofusione ad alta pressione, lavorazioni meccaniche di precisione, calibrazione dell'equilibrio dinamico, trattamento anticorrosivo superficiale |
| Materiali opzionali medici | Lega di alluminio ADC12, lega di alluminio A380, lega di zinco Zamak3 (selezionabile in base al livello di carico, ai requisiti di velocità e allo scenario anticorrosivo) |
| Forma strutturale | Tipo di sede del cuscinetto integrato, che supporta la personalizzazione del numero di lame, dimensioni dell'apertura di installazione e specifiche della posizione del cuscinetto |
| Requisiti di prestazione | Test di precisione dimensionale, test di equilibrio dinamico, test di durezza, in linea con gli standard generali del settore |
| Documenti di consegna | Certificato del materiale, rapporto di ispezione del lotto, disponibili su richiesta |
| Modalità di servizio | Personalizzazione ODM/OEM, produzione di massa, supporto di campioni in piccoli lotti |
Nota: quelli sopra riportati sono parametri di riferimento generali. Gli indicatori finali sono soggetti a disegni confermati dal cliente. Per esigenze particolari di velocità e condizioni di lavoro vi preghiamo di contattarci preventivamente per una valutazione preliminare di fattibilità del processo.
Pressofusione Personalizzazione dello stampo
In qualità di produttore professionale di eliche pressofuse, ottimizziamo il sistema di colata dello stampo e il design del troppopieno per i requisiti di bilanciamento dinamico dell'elica per garantire una struttura vuota uniforme. Dopo la formatura dei pezzi pressofusi, eseguiamo in sequenza la sbavatura, l'alesatura di precisione delle sedi dei cuscinetti, la profilatura delle pale e la calibrazione dell'equilibrio dinamico per rimuovere bave residue e garantire la coassialità delle sedi dei cuscinetti e la precisione dell'equilibrio dinamico dell'elica. La maggior parte dei produttori di pressofusione si concentra solo sulle dimensioni estetiche. Per le eliche portanti i cuscinetti, attribuiamo maggiore importanza alla densità della struttura interna e alla coerenza dell'equilibrio dinamico e prendiamo la verifica dell'equilibrio dinamico come processo standard per evitare di correre rischi di vibrazioni dalla fonte di produzione.
Gestione della qualità a collegamento completo
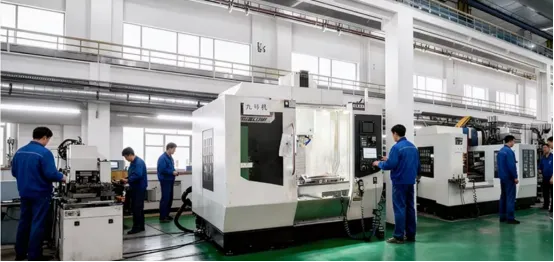
In qualità di produttori di cuscinetti di supporto nel campo della pressofusione di precisione, abbiamo stabilito uno standard di controllo qualità completo. Controlliamo le qualità dei materiali e conserviamo i certificati dei materiali originali nella fase di entrata, effettuiamo il rilevamento dei difetti a campione sui grezzi di pressofusione per verificare i difetti interni della fusione, eseguiamo la verifica dimensionale completa delle sedi dei cuscinetti dopo la lavorazione ed effettuiamo la calibrazione del bilanciamento dinamico e l'ispezione dell'aspetto sui prodotti finiti uno per uno. L'officina è dotata di strumenti di misurazione delle immagini, tester di equilibrio dinamico e speciali strumenti di durezza per completare tutte le ispezioni e tutti i record vengono archiviati per lotto. Oltre al controllo dimensionale, ci concentriamo sulla verifica della coassialità della posizione di montaggio dei cuscinetti e della rugosità superficiale per eliminare i problemi di inceppamento dell'assemblaggio. Comprendiamo l'importanza della tracciabilità dei componenti per gli audit dei progetti all'estero. Tutti i progetti personalizzati devono completare la conferma del primo articolo prima dell'inizio della produzione di massa.
Guida alla selezione
Nella fase di selezione è necessario confermare il campo di applicazione, i parametri di potenza, le dimensioni di montaggio, le specifiche dei cuscinetti e la velocità di funzionamento. Si consiglia di selezionare in modo completo combinato con indicatori di prestazione misurati. Diverse apparecchiature di potenza hanno requisiti diversi per la struttura dell'elica. Le piccole apparecchiature per la fotografia aerea e l'ispezione sono altamente sensibili al peso e richiedono un funzionamento stabile e un basso rumore. Tre indicatori fondamentali dovrebbero essere focalizzati su: precisione del bilanciamento dinamico, efficienza di spinta e coerenza del peso, per evitare fluttuazioni delle prestazioni delle apparecchiature causate dalle differenze dei singoli prodotti.
Per le piccole apparecchiature di ispezione e fotografia aerea, si applicano le specifiche delle eliche dei droni. Il prodotto si concentra sul design leggero e silenzioso. Il profilo della pala è ottimizzato dalla fluidodinamica per garantire la spinta riducendo la resistenza al vento, adatto alla richiesta di lunga durata dei droni. Ogni lotto di prodotti finiti viene calibrato uno per uno con tester professionali di equilibrio dinamico, con una precisione stabile che raggiunge il grado G2,5. La deviazione dell'efficienza di spinta è ≤3% alla velocità nominale, la deviazione del peso della singola elica è controllata entro ±0,5 g e il profilo della pala è verificato da una macchina di misurazione a coordinate, che riduce efficacemente il jitter causato dalla tolleranza dell'assemblaggio e migliora la stabilità di volo.
Per le apparecchiature di potenza ad alta spinta, le eliche portanti dei cuscinetti corrispondenti delle eliche principali richiedono una maggiore resistenza strutturale e resistenza alla fatica. La resistenza della connessione tra la pala e la sede dei cuscinetti è l'indicatore principale e dovrebbe essere considerata anche la resistenza alla fatica strutturale durante il funzionamento ad alta velocità a lungo termine. La struttura supera 10 ^ 7 cicli di test di simulazione di fatica a carico alternato senza crepe e deformazioni permanenti. L'uniformità dello spessore delle pareti dei pezzi grezzi per pressofusione è controllata entro ± 0,05 mm. Il campionamento in batch verifica la porosità interna tramite rilevamento dei difetti a raggi X, con indicatori inferiori rispetto agli standard generali del settore. Tali prodotti solitamente corrispondono a cuscinetti di dimensioni maggiori. Possiamo ottimizzare lo spessore locale delle pareti e rinforzare la disposizione delle nervature della sede dei cuscinetti in base ai livelli di carico per garantire affidabilità operativa a lungo termine in condizioni di carico elevato.
Descrizione del design della sede dei cuscinetti
Il design della sede dei cuscinetti è il fulcro dell'adattabilità del prodotto, che determina direttamente la precisione di installazione dei cuscinetti, la stabilità di funzionamento e la durata complessiva. La tecnologia di lavorazione e gli standard di ispezione vengono abbinati in fase di progettazione per garantire la precisione controllabile del prodotto finito. Le posizioni di montaggio standard dei cuscinetti pressofusi sono compatibili con i tradizionali cuscinetti a sfere a gola profonda. La superficie di riferimento del montaggio viene lavorata mediante lavorazione meccanica di precisione. Tutti i fori interni delle sedi dei cuscinetti vengono lavorati mediante alesatura di precisione uno per uno. Dopo il completamento, la coassialità viene verificata mediante una macchina di misura a coordinate, con tolleranza stabilmente controllata entro φ0,02 mm. La planarità della superficie di riferimento di montaggio è ≤ 0,015 mm e la rugosità superficiale Ra ≤ 0,8 μm, che può adattarsi perfettamente all'anello esterno dei cuscinetti e ridurre l'usura eccentrica e il rumore anomalo durante il funzionamento ad alta velocità.
La tolleranza di installazione standard dei cuscinetti è rigorosamente implementata in conformità con gli standard di settore ISO, con la base del foro adattata per impostazione predefinita. Il grado di tolleranza e la struttura della scanalatura di tenuta possono anche essere regolati secondo necessità per adattarsi a diversi livelli di protezione e condizioni di lavoro, soddisfacendo requisiti di assemblaggio speciali come antipolvere e impermeabile. Per scenari ad alta velocità e carichi pesanti, possiamo regolare la zona di tolleranza e l'interferenza del foro interno per evitare lo slittamento dell'anello esterno durante il funzionamento del cuscinetto.
Descrizione dell'adattabilità alla manutenzione
I cuscinetti sono parti soggette ad usura nei sistemi di alimentazione. La comodità dello smontaggio influisce direttamente sui costi di funzionamento e manutenzione delle apparecchiature e sull'efficienza della riparazione dei guasti. Consideriamo pienamente l'adattabilità degli strumenti negli scenari di manutenzione dei terminali nella fase di progettazione del prodotto e non sono richiesti strumenti personalizzati speciali per la manutenzione ordinaria. Per la manutenzione quotidiana, il design della sede dei cuscinetti è compatibile con gli strumenti generali di smontaggio degli estrattori per cuscinetti. All'anello esterno del cuscinetto è riservato un gradino di sollecitazione standard. La forza è uniforme durante lo smontaggio e non graffierà il foro interno della sede del cuscinetto e la superficie di riferimento del montaggio. Dopo 500 cicli di test di simulazione di smontaggio, il tasso di ritenzione della precisione del foro interno della sede del cuscinetto e della superficie di riferimento è ≥98%. Non si verificherà alcuna attenuazione irreversibile della precisione dovuta allo smontaggio di routine, il che protegge efficacemente la precisione della base dell'alloggiamento e prolunga la durata complessiva del prodotto.
Per le apparecchiature di potenza su ruota e gli scenari di unità di potenza montate su veicolo, la struttura di montaggio del prodotto è compatibile anche con lo spazio di lavoro dell'estrattore per cuscinetti ruota. Intorno alla flangia di montaggio è riservato un margine sufficiente per l'operazione di smontaggio, adattandosi alla distanza di apertura delle ganasce e alla corsa degli estrattori per cuscinetti di veicoli convenzionali. La manutenzione può essere completata senza ulteriori modifiche strutturali, soddisfacendo le esigenze di manutenzione quotidiana e di smontaggio delle unità di potenza montate sul veicolo.
Processo di consegna personalizzato
1.Ricezione dati: ricevi disegni 2D, modelli 3D o campioni fisici dai clienti e raccogli informazioni sul progetto come requisiti materiali, indicatori di potenza e quantità acquistata
2. Valutazione del processo: valutare la fattibilità della pressofusione, identificare potenziali rischi come problemi di equilibrio dinamico e fornire soluzioni e preventivi preliminari
3.Mold RD: personalizza gli stampi per pressofusione per i prodotti corrispondenti, completa il debug e l'ottimizzazione degli stampi di prova
4.Produzione di prove di campioni: produzione del primo lotto di campioni, test completi delle prestazioni delle dimensioni e dell'equilibrio dinamico e invio ai clienti per conferma
5.Produzione di massa: avviare la produzione di massa dopo la conferma del campione, implementare il controllo di qualità dell'intero processo
6. Ispezione Consegna: completare l'ispezione finale, imballare come richiesto, organizzare la spedizione logistica e consegnare contemporaneamente i documenti di ispezione pertinenti
Perché scegliere noi
Disponiamo di laboratori indipendenti per la lavorazione degli stampi e laboratori di produzione di pressofusione. Tutti i processi principali, dalla ricerca stampi, alla formatura della pressofusione, alla lavorazione meccanica di precisione fino all'ispezione del prodotto finito, vengono completati internamente senza esternalizzazione, consentendo un controllo stabile del ciclo di consegna e della coerenza della qualità. Il nostro team vanta anni di esperienza in progetti di pressofusione di apparecchiature elettriche e conosce gli standard di audit della catena di fornitura estera. Una volta ricevuti i disegni, conduciamo analisi di simulazione della formatura della pressofusione per identificare in modo proattivo i rischi di produzione come cavità da ritiro, deformazione e deviazione dell'equilibrio dinamico e fornire contemporaneamente soluzioni di ottimizzazione strutturale.
Supportato da capacità di gestione della produzione full-link, il nostro prodotto principale Elica portante per cuscinetti in pressofusione si adatta a vari progetti di personalizzazione di apparecchiature elettriche all'estero. Supportiamo sia il campionamento di piccoli lotti che l'aggancio di ordini su larga scala. Benvenuti a inviare disegni per la valutazione del progetto e la prototipazione.
Domande frequenti
Quali trattamenti superficiali sono disponibili per questa elica portacuscinetti?
Passivazione, sabbiatura, anodizzazione e verniciatura a polvere, selezionabili in base alle esigenze di anticorrosione e resistenza all'usura.
A quali dimensioni standard dei cuscinetti è adatto il prodotto?
Standard per cuscinetti a sfere a gola profonda serie 60 e 62, dimensione del foro personalizzabile in base al modello di cuscinetto specificato.
È possibile personalizzare la quantità, l'angolo e il profilo della lama?
Sì, sono disponibili 2-4 pale, regolabili in base ai requisiti di spinta, velocità e rumore.
Potete fornire rapporti di prova speciali come il test in nebbia salina?
Sì, sono disponibili report sulla nebbia salina, sulla durata a fatica e sull'efficienza della spinta con dati tracciabili del lotto.
Qual è il costo dello stampo e il tempo di consegna del campione per i nuovi strumenti?
15–20 giorni per strutture standard. Il costo dello stampo dipende dalla complessità, rimborsabile per ordini di grandi dimensioni.
Supportate imballaggi neutri o personalizzati con marchio?
Sì, sono disponibili sia confezioni neutre senza marchio che con marchio personalizzato.
Quali metodi di spedizione e termini commerciali supportate?
EXW, FOB, CIF disponibili. Il trasporto marittimo, il trasporto aereo, l'espresso internazionale, accettano lo spedizioniere designato.
Quali vantaggi hanno le eliche pressofuse rispetto a quelle stampate a iniezione?
Maggiore resistenza, migliore deformazione e resistenza al calore, equilibrio dinamico più stabile ad alta velocità, maggiore durata.
Possiamo prima ottenere campioni per i test a bordo?
Sì, campioni in stock o prototipi personalizzati disponibili per i test prima della produzione in serie.
Categoria correlata
Pressofusione di alluminio
Pressofusione di lega di zinco
Pressofusione a camera fredda
Pressofusione a camera calda
Invia richiesta
Non esitate a dare la vostra richiesta nel modulo sottostante. Ti risponderemo entro 24 ore.